Буровые штанги и замковые соединения СБШ
Буровые штанги, переходники и замковые соединения станков СБШ: защита от срыва резьбы и усталостных изломов
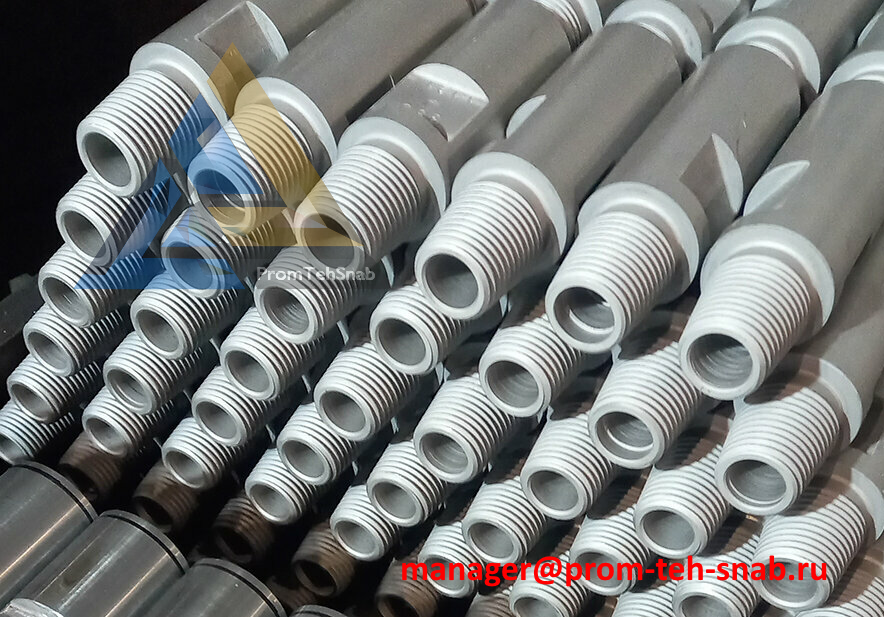
Буровой снаряд станка шарошечного бурения (СБШ) — это технологическая колонна, которая передает осевое усилие в десятки тонн и крутящий момент от вращателя непосредственно на шарошечное долото. Главными элементами этого снаряда являются буровые штанги, соединительные переходники (ниппели, муфты) и их прецизионные замковые резьбовые соединения.
Буровой снаряд работает внутри скважины в режиме непрерывного трения о скальные стенки, испытывая колоссальные нагрузки на скручивание, изгиб и продольное сжатие. Малейший дефект металла или халатность при обслуживании замков приводят к трагическим последствиям — обрыву штанги в скважине. Извлечение «улетевшего» снаряда (ловильные работы) останавливает бурение на дни и часто заканчивается потерей дорогостоящего долота. Специалисты компании «PromTehSnab» подготовили технический разбор металлургии штанг и правил ухода за резьбовыми соединениями.
Физика разрушения бурового снаряда: где тонко, там и рвется
Буровые штанги СБШ (будь то диаметры 168, 203, 219 мм или другие стандарты под отечественные и импортные станки) чаще всего выходят из строя в двух критических зонах:
1. Усталостные изломы по телу штанги (в зоне приварки замков)
- Механика: Штанга состоит из бесшовной трубы и приваренных к ее концам кованых замковых элементов (ниппеля и муфты). При бурении по трещиноватым или перемежающимся породам штанга испытывает упругую деформацию изгиба.
- Результат: В зоне термического влияния сварного шва концентрируются усталостные напряжения. Если технология сварки на заводе была нарушена (отсутствовал ультразвуковой контроль или финишный отпуск шва), в металле зарождаются микротрещины. Под воздействием кручения штангу физически разрывает пополам прямо во время бурения.
2. Срыв и смятие конической замковой резьбы
Замковая резьба (чаще всего упорная коническая резьба стандарта API) отвечает за герметичность колонны и передачу вращения.
- Проблема: При частых операциях свинчивания-развинчивания штанг (наращивании снаряда) профиль резьбы изнашивается. Абразивная пыль, летящая из скважины вместе со шламом, попадает на витки редуктора.
- Результат: Возникает «задирание» резьбы. При попытке развить большой крутящий момент на развинчивание, витки блокируются, и происходит срыв резьбы, полностью уничтожающий замок штанги или переходника.
Металлургия и технологии производства штанг от «PromTehSnab»
Чтобы буровой снаряд выдерживал тысячи метров проходки по самым крепким породам, при производстве штанг эконом-класс недопустим. Мы поставляем буровые штанги и переходники, изготовленные по передовым OEM-технологиям:
- Трубная заготовка из легированной стали: Для тела штанг используются бесшовные горячедеформированные трубы из высокопрочных марок стали (например, 40Х, 30ХГСА или специализированные зарубежные аналоги повышенной прочности).
- Технология сварки трением (Friction Welding): Приварка кованых замков к трубе на заводах наших партнеров осуществляется методом высокотехнологичной сварки трением с последующей объемной термообработкой всего изделия. Это гарантирует, что прочность сварного соединения полностью идентична прочности цельного металла трубы.
- Азотирование и фосфатирование резьбы: Витки конической резьбы замков проходят прецизионную механическую обработку и последующее химико-термическое упрочнение. Фосфатное покрытие защищает резьбу от первоначального схватывания при обкатке нового снаряда, а азотирование придает поверхности твердость, устойчивую к абразивному износу.
Золотые правила обслуживания замков: выбор резьбовых смазок
Долговечность замковых соединений штанг на 70% зависит от дисциплины бурового мастера и правильного подбора резьбовой смазки. Конические замки API категорически запрещено свинчивать «на сухую» или использовать рядовой солидол/литол.
- Применение специализированных резьбовых смазок (содержание металлов): Для СБШ необходимо использовать высокотехнологичные смазки, содержащие мелкодисперсный порошок меди, графита и цинка (например, аналоги смазок Р-402, резьбовые пасты типа Jet-Lube или КЛС). При затяжке замка микрочастицы металлов заполняют впадины резьбы, создавая прочный разделительный экран. Это предотвращает прямой контакт стали со сталью под давлением и исключает заклинивание.
- Жесткий контроль момента затяжки: Свинчивание штанг должно производиться с регламентированным крутящим моментом при помощи исправных гидроключей станка. Недотяжка опасна тем, что под действием вибрации замок начнет люфтить, резьбу разобьет, и через нее начнет травить сжатый воздух, предназначенный для очистки скважины. Перетяжка же приводит к пластической деформации (вытягиванию) ниппеля.
- Очистка перед каждым свинчиванием: Перед тем как соединить штанги, помощник машиниста обязан очистить резьбу металлической щеткой от старой смазки и внедрившегося карьерного шлама, после чего нанести свежий слой резьбовой пасты.
Комплексные поставки бурового снаряда от «PromTehSnab»
Компания «PromTehSnab» обеспечивает буровые предприятия полным спектром износостойких компонентов буровой колонны для станков СБШ-250, Epiroc Pit Viper, Sandvik, Bucyrus:
- Буровые штанги в ассортименте: Длиной от 6 до 11+ метров, диаметром от 140 до 273 мм, с различными типами замковой резьбы (API, З-117, З-152 и др.).
- Переходники (Адаптеры): Ниппель-ниппель, муфта-муфта, переходники с вращателя на штангу и со штанги на долото, изготовленные из высокопрочных поковок.
- Опорные плиты и центраторы: Сменные направляющие элементы, удерживающие буровой снаряд по центру скважины и защищающие его от радиального избиения.
- Премиальные резьбовые смазки: Высокотемпературные металлоплакирующие пасты с высоким содержанием меди и графита для тяжелых условий бурения.