Охлаждение и термостабилизация шпинделей ЧПУ
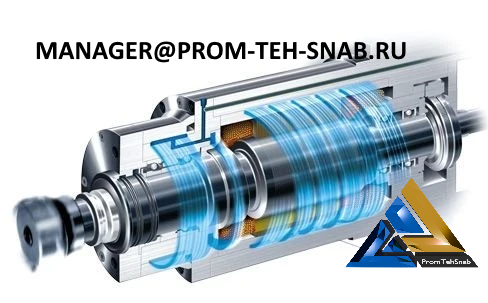
Система охлаждения и термостабилизации шпинделя: чиллеры, контроль протока и предотвращение теплового смещения Z-оси
Тепловой баланс как основа прецизионной точности
В современных высокоскоростных ЧПУ-станках точность обработки зависит не только от механической жесткости станины, но и от способности поддерживать стабильную температуру внутри силовых узлов. Главным источником интенсивного тепловыделения является электрошпиндель. При скоростях вращения 12 000–24 000 об/мин встроенный асинхронный или синхронный двигатель, а также прецизионные подшипниковые опоры генерируют колоссальное количество тепловой энергии.
Как экспертный поставщик промышленного оборудования, компания «PromTehSnab» подчеркивает: без эффективного принудительного отвода тепла достичь стабильности геометрических размеров заготовок невозможно. Система термостабилизации — это защитный барьер, который поддерживает постоянное физическое состояние металла и гарантирует неизменность нулевых точек станка в процессе многочасовой непрерывной работы.
Тепловой дрейф оси Z, деградация изоляции и заклинивание
Пренебрежение правилами эксплуатации охлаждающих контуров или установка некачественных периферийных узлов оборачиваются серьезными убытками для предприятия:- Линейное удлинение вала (Thermal Drift) по оси Z. При нагревании стального вала шпинделя всего на 15–20 °C его физическая длина увеличивается на 0,02–0,04 мм. При финишном фрезеровании больших плоскостей или пресс-форм это приводит к появлению видимых «ступенек», микроискажениям рельефа и лавинообразному росту брака изделий, контролируемых ОТК.
- Межвитковое короткое замыкание обмоток статора. В электрошпинделях обмотки двигателя интегрированы непосредственно в корпус. При неисправности системы охлаждения или падении давления теплоносителя температура изоляции обмоток быстро превышает критический порог в +100…+120 °C. Это вызывает деградацию лакового покрытия проводов, короткое замыкание и полную критическую поломку шпинделя.
- Выпадение конденсата («плачущий» шпиндель). Если промышленный чиллер настроен некорректно и подает в шпиндель жидкость с фиксированной низкой температурой (например, +15 °C) в жарком цеху, на внутренних стенках узла и в зоне подшипников начинает активно выпадать конденсат. Влага смешивается со смазкой, вызывая коррозию беговых дорожек и моментальное заклинивание прецизионных опор.
Инженерные рекомендации PromTehSnab по термостабилизации ЧПУ
Для минимизации температурных погрешностей и защиты дорогостоящих узлов специалисты «PromTehSnab» рекомендуют использовать исключительно профессиональные схемы охлаждения замкнутого типа:
- Применение чиллеров с функцией дифференциального контроля температуры: «PromTehSnab» настоятельно рекомендует отказаться от примитивных охладителей, держащих фиксированную уставку. Современный промышленный чиллер должен измерять температуру станины станка или окружающего воздуха и автоматически настраивать температуру хладагента так, чтобы она была ровно на 1–2 °C ниже базовой. Это исключает и тепловое расширение, и появление конденсата.
- Интеграция аппаратных датчиков протока в разрыв магистрали: Система ЧПУ должна жестко контролировать циркуляцию жидкости. Наличие цифрового датчика протока позволяет остановить выполнение управляющей программы (активировать сигнал ОПАСНОСТЬ) в течение 0,5 секунды после залома шланга или отказа помпы чиллера, спасая шпиндель от теплового разрушения.
- Строгий регламент по составу теплоносителя: Категорически запрещено использовать обычную водопроводную воду, которая приводит к образованию накипи и заиливанию тонких каналов рубашки охлаждения. Рекомендуется использовать дистиллированную воду со специальными антикоррозийными и биоцидными присадками либо качественные специализированные пропиленгликолевые антифризы низкой вязкости.
Рекомендации PromTehSnab для внесения в ТЗ на закупку оборудования
Чтобы гарантировать промышленную надежность станка, обязательно закладывайте в ТЗ жесткие параметры системы охлаждения:
- Требования к интеллектуальному управлению чиллером: «Шпиндельный узел должен комплектоваться автономным промышленным фреоновым чиллером (мощность охлаждения должна соответствовать теплопотерям шпинделя с запасом не менее 30%). Контроллер чиллера должен поддерживать режим синхронизации с температурой окружающей среды (интеллектуальный дифференциальный режим) с точностью удержания параметров не хуже ±0,1 °C».
- Аппаратная защита по давлению и протоку жидкости: «Охлаждающий контур должен быть оснащен встроенными датчиками верхнего/нижнего предела давления и датчиком протока жидкости. Выходные сухие контакты датчиков должны быть аппаратно заведены в цепь безопасности PLC станка для мгновенной блокировки вращения шпинделя и подач осей в случае падения расхода теплоносителя ниже 3–4 л/мин».
- Изоляция и контроль магистралей: «Все внешние гибкие трубопроводы подачи хладагента должны быть выполнены из армированного полиуретана и защищены сплошной теплоизолирующей оболочкой (вспененный каучук) для предотвращения нагрева жидкости от внешних источников и исключения образования конденсата на шлангах внутри кабелеукладчиков».