Ремонт и дефектовка мачты буровых станков СБШ
Металлоконструкция мачты станков СБШ: зоны концентрации напряжений, вибрационный износ и правила ремонта
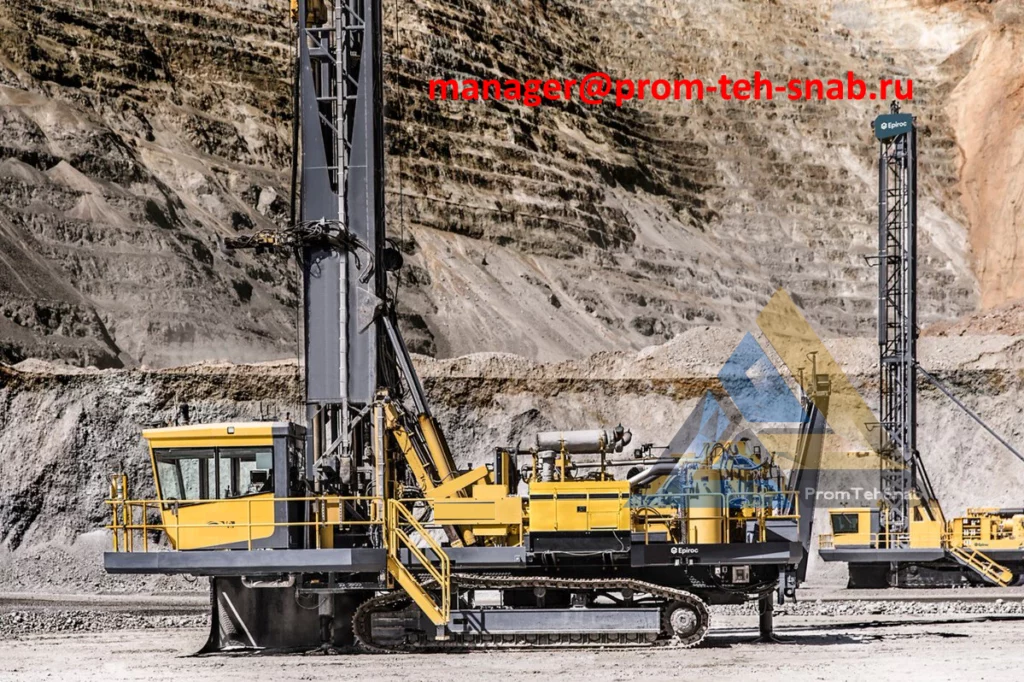
Мачта станка шарошечного бурения (СБШ-250, Epiroc Pit Viper, Sandvik DR) — это пространственная сварная ферма из высокопрочного трубного или фасонного проката. Она несет на себе вес вращателя, бурового снаряда и вспомогательного оборудования. Во время проходки скважины по крепким скальным породам мачта находится в эпицентре непрерывной высокочастотной вибрации и испытывает огромные осевые нагрузки сжатия (до 40–60 тонн) от механизма подачи.
Любое ослабление силовой структуры мачты или появление скрытых трещин под действием усталости металла может привести к катастрофе — физическому излому фермы во время работы или транспортировки. Специалисты компании «PromTehSnab» подготовили подробный разбор зон концентрации напряжений мачты СБШ и технологии проведения восстановительных сварочных работ.
Анатомия усталости металла: где мачта СБШ рвется чаще всего
Вибрационная волна от разрушения породы шарошечным долотом распространяется вверх по буровой колонне и передается на металлоконструкцию мачты. Со временем в зонах сварных швов и геометрических переходов накапливаются микронапряжения.Механикам и дефектоскопистам ОТК при проведении планового ТО-3 и ежегодного аудита необходимо уделять особое внимание следующим критическим зонам:- Узлы крепления гидроцилиндров подъема мачты: В этих точках металл испытывает пиковые скручивающие и изгибающие нагрузки при переводе мачты из горизонтального (транспортного) положения в вертикальное (рабочее).
- Опорные проушины (пяты) крепления мачты к платформе: Место жесткой фиксации всей конструкции, принимающее на себя реактивный крутящий момент от вращателя.
- Зоны направляющих люнетов и вращателя: Постоянное трение и микроудары ползунов (сухарей) вращателя о направляющие балки мачты вызывают локальный износ полок и провоцируют появление трещин в сварных швах их крепления.
- Стыки поперечных связей (раскосов) с основными тетивами: Места перехода от тонкостенных элементов фермы к массивным несущим швеллерам или трубам (классические концентраторы напряжений).
Дефектовка: почему визуального осмотра недостаточно
Попытка найти усталостную трещину обычным осмотром с фонариком малоэффективна — большинство микротрещин скрыто под слоем карьерной пыли, шлама или заводской краски. К моменту, когда трещина становится видимой невооруженным глазом, узел уже находится в предаварийном состоянии.
Методы неразрушающего контроля (не реже 1 раза в год):
- Капиллярный контроль (цветная дефектовка): На очищенный шов наносится проникающий индикатор (пенетрант), а затем проявитель. Метод позволяет мгновенно обнаружить тончайшие поверхностные трещины.
- Ультразвуковая дефектоскопия (УЗК): Самый надежный метод контроля внутренних дефектов. УЗК выявляет скрытые поры, непровары и зарождающиеся внутренние трещины в самом корне сварного шва.
Технология сварочных работ: как правильно лечить мачту
Сварка несущих конструкций СБШ требует жесточайшего соблюдения регламентов. Попытка «прихватить» лопнувший раскос обычным сварочным аппаратом без подготовки металла приведет к тому, что мачта лопнет по границе шва через 2–3 смены бурения.
Алгоритм сварочного ремонта от экспертов «PromTehSnab»:
- Полная разгрузка: Мачта должна быть опущена в горизонтальное положение и уложена на жесткие технологические опоры (ложементы) для снятия внутренних напряжений. Буровой снаряд и вращатель обязательно демонтируются.
- Разделка кромок и засверловка: Концы обнаруженной трещины засверливаются сверлом диаметром 8–10 мм, чтобы остановить её дальнейшее распространение. Выполняется Х- или V-образная разделка шва под углом 60° с полным удалением старого поврежденного металла.
- Контролируемый подогрев: Стали, используемые в производстве мачт (например, марки 10ХСНД или 09Г2С), требуют предварительного локального подогрева зоны сварки до +150…+200 °C. Это предотвращает появление хрупких закалочных структур в околошовной зоне.
- Применение качественных материалов: Сварка ведется только сертифицированными электродами с основным покрытием (типа УОНИ-13/55) или порошковой проволокой, обеспечивающими высокую ударную вязкость наплавленного металла при температурах до -40 °C.
- Снятие остаточных напряжений: После сварки шов подвергается контролируемому медленному охлаждению (под термоодеялом) и механической проковке для снятия внутренних напряжений.
Комплексные поставки элементов мачты и навески от «PromTehSnab»
Чтобы минимизировать вибрационную нагрузку на металлоконструкцию мачты, все сопутствующие узлы кинематики должны работать идеально. Изношенные ползуны вращателя или разболтанные демпферы бурового снаряда увеличивают амплитуду колебаний мачты на 40–50%.
Компания «PromTehSnab» обеспечивает буровые предприятия надежными компонентами оригинального и OEM-качества для станков СБШ-250, Epiroc, Sandvik:
- Направляющие ползуны (сухари вращателя): Износостойкие элементы из специализированных антифрикционных материалов, обеспечивающие плавное перемещение силового блока без рывков и ударов.
- Комплекты пальцев и втулок подвески мачты: Высокопрочные метизы с глубокой закалкой поверхностного слоя, исключающие люфты в опорных пятах конструкции.
- Амортизаторы и демпфирующие узлы: Оригинальные резинометаллические элементы гашения высокочастотных вибраций, защищающие мачту от разрушительных импульсов из забоя.