Ремонт и дефектовка стрелы экскаваторов ЭКГ
Стрела карьерного экскаватора ЭКГ: зоны концентрации напряжений, дефектовка УЗК и правила ремонта сварных швов
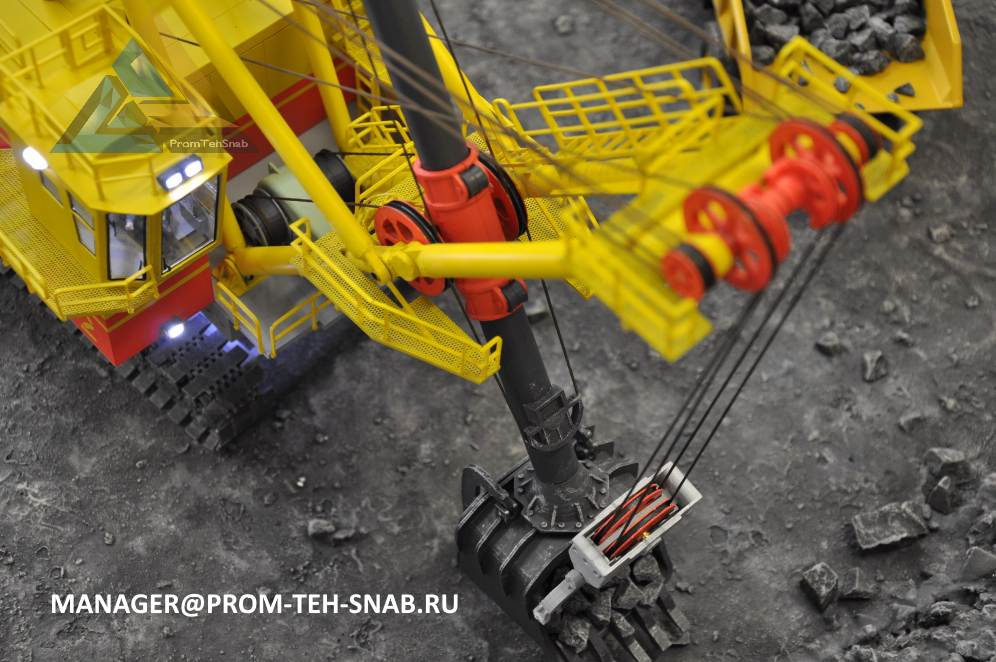
Стрела карьерного гусеничного экскаватора типа «механическая лопата» (от массового ЭКГ-5А до тяжелых ЭКГ-10 и ЭКГ-18/20) — это монументальная металлоконструкция, несущая на себе всю массу рабочего оборудования. На современных машинах применяются двухбалочные сварные или вантовые пространственные конструкции коробчатого сечения. Стрела жестко фиксируется на нижней раме и удерживается на весу мощными вантовыми канатами.
Во время экскавации взорванной скалы, тяжелых руд или угля стрела испытывает колоссальные нагрузки. Напорный механизм вдавливает рукоять с ковшом в забой, из-за чего в теле стрелы возникают огромные изгибающие и скручивающие моменты, дополняемые жесткими динамическими ударами при встрече с негабаритами. Любой пропуск скрытой трещины в швах может привести к катастрофе — физическому излому стрелы и полному уничтожению силовой структуры машины. Специалисты компании «PromTehSnab» подготовили технический разбор зон концентрации напряжений стрелы ЭКГ и правил её восстановления.
Анатомия усталости металла: где стрела ЭКГ рвется чаще всего
Стрелы тяжелых экскаваторов изготавливаются из низколегированных конструкционных сталей повышенной прочности (типа 10ХСНД или 09Г2С), которые эффективно сопротивляются знакопеременным нагрузкам. Однако со временем в зонах сварных соединений и геометрических переходов накапливаются внутренние остаточные напряжения.Механикам и мастерам ОТК при проведении планового ТО-3 и ежегодного аудита металлоконструкций необходимо уделять особое внимание следующим критическим зонам:- Корень заделки (пята стрелы): Нижние шарнирные проушины, которыми стрела крепится к поворотной платформе. Эта зона принимает на себя весь реактивный напорный импульс и крутящий момент.
- Зона установки седлового подшипника: Место, где рукоять ковша проходит сквозь стрелу. Здесь балки испытывают максимальные изгибающие нагрузки от веса груженого ковша при максимальном вылете.
- Места приварки кронштейнов напорного вала: Точки перехода от жестких кованых посадочных мест подшипников вала к листовому металлу коробчатых балок стрелы.
- Зона головных блоков (верхняя часть стрелы): Места заделки осей шкивов подъемного каната. Высокочастотные пульсации от натяжения канатов провоцируют появление трещин в угловых сварных швах.
Инструментальная дефектовка: почему визуальный контроль бессилен
Попытка найти усталостную трещину обычным осмотром малоэффективна — большинство микротрещин зарождается в корне сварного шва и скрыто под слоем карьерного шлама, набившейся пыли или старой краски.
Методы неразрушающего контроля (не реже 1 раза в год):
- Капиллярный (цветной) метод: На очищенный шов наносится проникающий индикатор (пенетрант). Метод позволяет моментально обнаружить тончайшие поверхностные трещины, невидимые глазом.
- Ультразвуковая дефектоскопия (УЗК): Самый надежный метод контроля несущих швов. УЗК выявляет скрытые внутренние дефекты — непровары, шлаковые включения и внутренние трещины, развивающиеся под слоем металла.
Технология сварочных работ: как правильно лечить стрелу
Сварка несущих металлоконструкций ЭКГ требует жесточайшего соблюдения технологии. Попытка «прихватить» лопнувший шов обычным сварочным аппаратом без подготовки металла приведет к тому, что стрела лопнет рядом со швом через две смены бурения или черпания.
Алгоритм сварочного ремонта от экспертов «PromTehSnab»:
- Разгрузка металлоконструкции: Ковш опускается на подошву забоя, под стрелу устанавливаются жесткие технологические опоры (козлы), а вантовые канаты ослабляются для полного снятия внутренних напряжений с балок.
- Разделка и засверловка: Концы обнаруженной трещины обязательно засверливаются (сверлом ø10–12 мм) для остановки её дальнейшего распространения. Выполняется Х- или V-образная разделка шва под углом 60° с полным удалением старого дефектного металла.
- Контролируемый подогрев: Стали типа 10ХСНД требуют обязательного предварительного локального подогрева зоны сварки до +150…+200 °C. Это предотвращает появление хрупких закалочных структур (мартенсита) в околошовной зоне.
- Применение качественных материалов: Сварка ведется только сертифицированными электродами с основным покрытием (типа УОНИ-13/55) или порошковой проволокой, обеспечивающими высокую ударную вязкость наплавленного металла при отрицательных температурах (до -45 °C).
- Снятие остаточных напряжений: После сварки шов подвергается медленному охлаждению (под термоодеялом) и механической проковке для снятия внутренних напряжений металла.
Комплексные поставки для ремонта стрел от «PromTehSnab»
Чтобы минимизировать вибрационную и ударную нагрузку на металлоконструкцию стрелы, все сопутствующие узлы кинематики должны работать идеально. Изношенные вкладыши седлового подшипника или люфт в пяте стрелы увеличивают амплитуду скручивающих колебаний на 40–50%.
Компания «PromTehSnab» обеспечивает буровые и горнодобывающие предприятия надежными элементами навесного оборудования стрел оригинального чертежного качества для экскаваторов ЭКГ-5А, ЭКГ-8И, ЭКГ-10, ЭКГ-12:
- Комплекты пальцев и втулок пяты стрелы: Высокопрочные кованые метизы с глубокой закалкой поверхностного слоя, исключающие люфты в опорных узлах платформы.
- Подпятники и опорные кронштейны: Литые и кованые элементы фиксации стрелы к поворотной платформе.
- Вантовые коуши и канатная арматура: Элементы подвески стрелы, обеспечивающие надежную фиксацию вантовых канатов.
- Специализированные сварочные материалы: Высококачественные электроды и порошковая проволока для бездефектной сварки низколегированных сталей повышенной прочности.