Ремонт и обслуживание рам карьерных самосвалов
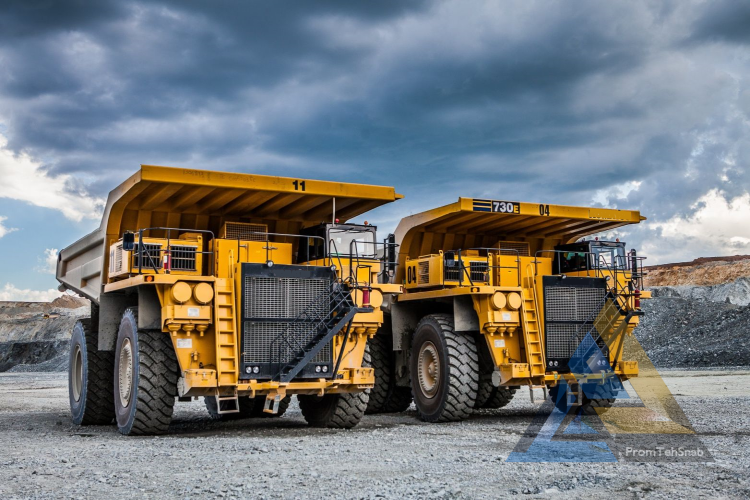
Рама карьерного самосвала (130–400 тонн): как бороться с усталостными трещинами и предотвратить геометрию от перекоса
Рама карьерного самосвала сверхтяжелого класса — это пространственная сварная конструкция, которая несет на себе вес до 400 тонн полезного груза. На нее одновременно действуют изгибающие моменты при разгрузке, скручивающие силы при движении по технологическим дорогам карьера с уклонами до 10-12% и жесткие динамические удары при погрузке экскаватором с ковшом объемом 30–50 кубических метров.
Стоимость новой рамы составляет значительную часть цены всей машины, а ее замена означает простой техники на недели. Специалисты компании «PromTehSnab» подготовили профессиональный разбор металлургии рам, основных зон концентрации напряжений и правил проведения сварочно-восстановительных работ.
Почему лопаются рамы: физика усталости металла
В производстве рам сверхтяжелых самосвалов используются высокопрочные низколегированные стали (например, типа 10ХСНД, Hardox или специализированные литые элементы в местах сопряжений). Конструкция состоит из продольных лонжеронов коробчатого сечения, соединенных мощными поперечинами.
Основные причины появления трещин:
- Систематический перегруз: Работа с «шапкой» сверх номинальной грузоподъемности (особенно на породах с высоким удельным весом — железная руда, порфириты).
- Динамический удар при погрузке: Падение первых ковшей скальной породы с высоты более 2-3 метров на днище незафутерованного кузова.
- Профилирование дорог: Выбоины и просадки технологических дорог заставляют раму скручиваться винтом. Если подвеска частично неисправна, удар идет напрямую в металл.
Критические зоны контроля (Где лопается чаще всего?)
Механикам и мастерам ОТК при проведении ТО-2 и ТО-3 необходимо проводить инструментальный контроль (включая магнитопорошковую или капиллярную дефектоскопию) в следующих точках:
- Зона крепления опор заднего моста: Место максимального скручивающего момента при поворотах груженой машины.
- Район поперечной балки крепления гидроцилиндров подъема кузова: Здесь металл испытывает пиковые нагрузки на растяжение и изгиб в момент отрыва заполненного платформы от рамы.
- Места приварки кронштейнов подвески (ЦПГ): Точки перехода от жестких кованых/литых деталей к листовому металлу лонжеронов (концентраторы напряжений).
- Зона технологических вырезов и отверстий: Любое несанкционированное приваривание «бобышек», заземлений или поручней к полкам лонжерона гарантированно порождает трещину.
3. Деформация направляющих колес (ленивцев)
Ленивец принимает на себя фронтальные удары, когда бульдозер врезается в забой или наезжает на валуны.
- Проблема: Нарушение геометрии посадочных мест под ось или трещины в теле колеса из-за скрытых пор в литье. Регулярные удары приводят к перекосу ленивца, из-за чего цепь начинает неравномерно жрать опорные катки.
- Решение от PromTehSnab: Поставляемые нами направляющие колеса проходят ультразвуковой и рентгенографический контроль на отсутствие внутренних пустот и микротрещин. Массивные ребра жесткости кованого или литого корпуса спроектированы под экстремальные нагрузки тяжелых бульдозеров классов CAT D9/D10 и Komatsu D155/D275/D375.
Технология сварочных работ: как не усугубить проблему
Попытка заварить трещину на раме 130-тонника обычным электродом силами рядового сварщика приведет к тому, что рама лопнет рядом со швом через две смены. Высокопрочная сталь требует строгого соблюдения технологии.
Алгоритм восстановления рамы от экспертов «PromTehSnab»:
- Разгрузка и вывешивание: Рама должна быть полностью разгружена, колеса вывешены, чтобы снять внутренние остаточные напряжения.
- Разделка и засверловка: Концы трещины обязательно засверливаются (сверлом ø8–12 мм) для остановки ее распространения. Выполняется Х- или V-образная разделка кромок под углом 60 градусов.
- Контролируемый подогрев: Зона сварки предварительно прогревается до температуры 150–200 °C. Это предотвращает появление закалочных структур (мартенсита) и водородных трещин в околошовной зоне.
- Правильный выбор материалов: Сварка ведется только электродами с основным покрытием (типа УОНИ-13/55) или порошковой проволокой, обеспечивающими высокую вязкость наплавленного металла при отрицательных температурах.
- Усиление (Накладки): Накладка (ромбовидная или с косыми краями) приваривается только вдоль лонжерона. Важно: Поперечные швы на полках лонжерона категорически запрещены — это прямой приговор раме!
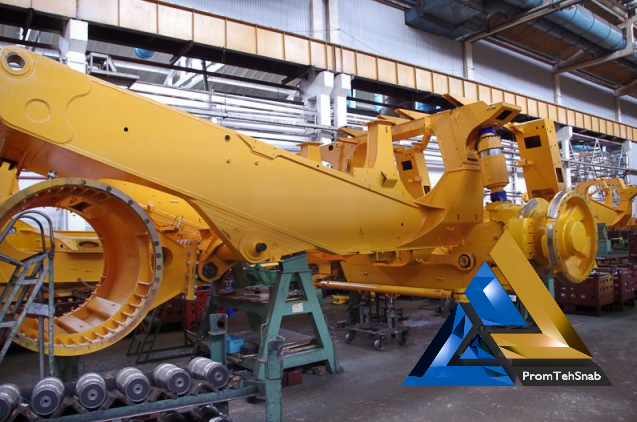
Профилактика и поставка качественных компонентов от «PromTehSnab»
Чтобы минимизировать деформацию несущей системы, все сопутствующие узлы должны работать идеально. Изношенные втулки тяг или просевшие цилиндры подвески увеличивают нагрузку на раму на 40–60%.
Мы помогаем горнодобывающим предприятиям сохранять ресурс техники, поставляя:
- Оригинальные и OEM-компоненты подвески, гасящие удары.
- Высокопрочные крепежные элементы и втулки для шарнирных соединений рамы.
- Консультационную поддержку по дефектовке несущих конструкций карьерных машин.