Сегменты ведущих колес бульдозеров: износ и замена
Сегменты ведущих колес тяжелых бульдозеров: специфика износа зубьев и правила правильного монтажа
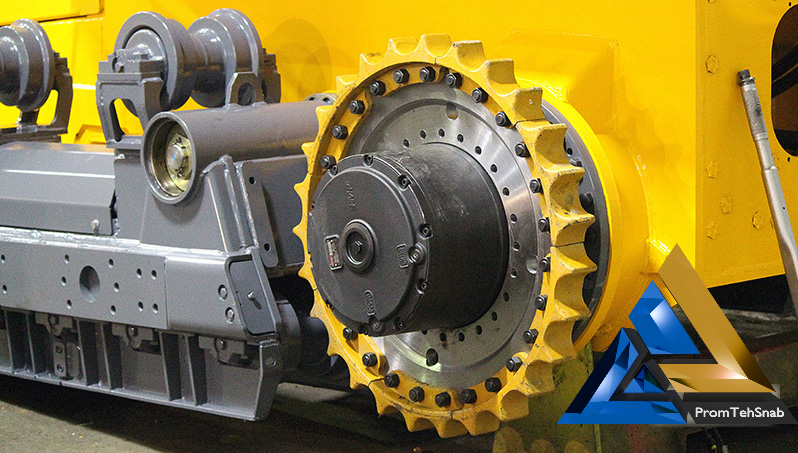
Ведущее колесо тяжелого бульдозера испытывает колоссальные нагрузки. На машинах весом от 40 до 100+ тонн оно давно не делается цельным — инженеры используют секторную конструкцию. Сегменты звездочки крепятся болтами к ступице бортового редуктора. Это позволяет менять изношенные зубья прямо в полевых условиях, не демонтируя бортовой редуктор и не снимая гусеничную тележку целиком.
Однако именно сегменты чаще всего страдают от неквалифицированного обслуживания. Неправильный подбор пары «цепь-звездочка» или халатность при затяжке крепежа могут «приговорить» новую деталь или ступицу редуктора всего за пару недель работы в карьере. Специалисты компании «PromTehSnab» подготовили технический разбор особенностей работы и обслуживания этого узла.
Геометрия и физика износа: почему «съедает» зубья?
Зуб ведущего колеса работает по принципу зацепления со втулкой гусеничной цепи. В идеальных условиях втулка должна четко садиться во впадину между зубьями. На практике износ идет по двум сценариям:
1. Износ из-за изменения шага цепи (эффект «набегания»)
Когда гусеничная цепь изнашивается, ее шаг (расстояние между центрами пальцев) увеличивается. Втулка больше не попадает точно во впадину звездочки. Она начинает смещаться выше по профилю зуба к его вершине.
- Результат: Зубья звездочки стачиваются неравномерно, приобретая характерную крючкообразную или саблевидную форму. Вершины зубьев утончаются и под нагрузкой начинают просто скалываться.
- Правило механика: Категорически запрещено устанавливать новую гусеничную цепь на сильно изношенные сегменты звездочки (и наоборот). Старый узел мгновенно убьет геометрию новой детали.
2. Абразивный износ и «упаковка» грунтом
При работе на глинистых, влажных или промерзших грунтах земля набивается во впадины между зубьями и прессуется (происходит «упаковка» ведущего колеса).
- Результат: Радиус впадины искусственно уменьшается, цепь натягивается до критических значений, а реборды катков и втулки начинают испытывать запредельные радиальные нагрузки. Трение возрастает в разы, превращая грунт в эффективную наждачную пасту.
Металлургия сегментов от «PromTehSnab»
Чтобы противостоять постоянному трению и давлению втулок, сегменты должны обладать особой структурой металла. Бюджетное литье быстро сминается под весом бульдозера.
Мы поставляем сегменты ведущих колес, изготовленные по передовым стандартам тяжелого машиностроения:
- Материал: Высокопрочная легированная сталь с добавлением марганца, хрома и бора (например, марки типа 35MnB).
- Закалка профиля зуба: Применяется глубокая индукционная закалка ТВЧ. Твердость рабочей поверхности зуба достигает 50–55 HRC на глубину до 10–12 мм.
- Вязкое основание: Посадочное место сегмента (где находятся отверстия под болты) остается относительно пластичным. Это необходимо, чтобы сегмент не лопнул пополам при резком ударном перегрузе, когда бульдозер упирается в скальную стену.
Смертельные ошибки монтажа: правила протяжки болтов
Самая частая причина потери сегментов в карьере — это срез крепежных болтов. Сила сдвига здесь настолько высока, что обычный подход «затянуть трубой на глаз» гарантированно ведет к аварии. Если болты ослабнут, сегмент начнет люфтить, разобьет посадочные отверстия на дорогостоящей ступице бортового редуктора, и её придется менять.
Инструкция по монтажу от экспертов «PromTehSnab»:
- Только новый крепеж: При каждой замене сегментов используйте новые болты и гайки. Старые болты уже испытали пластическую деформацию (вытянулись) и не удержат нагрузку. Класс прочности крепежа должен быть строго 12.9.
- Очистка поверхностей: Посадочная плоскость на ступице редуктора должна быть идеально зачищена от ржавчины, грязи и заусенцев. Любая песчинка между сегментом и ступицей приведет к последующему ослаблению соединения.
- Использование динамометрического ключа: Затяжка должна производиться строго по схеме «крест-накрест» с регламентированным заводом-изготовителем моментом (для тяжелых бульдозеров это значения от 600 до 1200+ Нм в зависимости от модели).
- Довороты на угол: Для многих моделей техники (например, CAT) применяется метод затяжки по моменту с последующим доворотом болта на определенный угол (например, 1/3 или 1/2 оборота). Это обеспечивает контролируемую преднатяжку металла.
Почему снабженцы доверяют «PromTehSnab»?
- Комплектность поставки: Мы отгружаем сегменты сразу в комплекте с оригинальным высокопрочным крепежом (болты + гайки спецпрофиля). Вам не придется искать метизы отдельно.
- Точное совпадение по шагу: Проверяем совместимость сегментов со спецификацией вашей гусеничной цепи, исключая риск закупки деталей с разным шагом зацепления.
- Проверенные бренды: Работаем напрямую с ведущими заводами-изготовителями OEM-компонентов для тяжелой спецтехники.