Трибология и охлаждение шпинделей ЧПУ: масляный туман и чиллеры
Трибология и охлаждение шпиндельных узлов: Масляный туман, замкнутые чиллерные контуры термостабилизации и защита от температурного осевого смещения
В прецизионных мотор-шпинделях станков с ЧПУ теплофизические процессы достигают экстремальных значений. Встроенный синхронный или асинхронный электродвигатель выделяет значительное количество джоулева тепла в обмотках статора, а высокоскоростные подшипники генерируют тепловую энергию за счет внутреннего трения сдвига смазочного материала. Без принудительного отвода этой тепловой мощности шпиндельный узел превращается в генератор температурных деформаций. Контроль трибологических параметров и прецизионная термостабилизация шпинделя являются ключевыми условиями для исключения теплового осевого смещения вала и удержания микронной точности обработки.
Специалисты триботехнического и теплофизического дивизионов компании «PromTehSnab» представляют глубокий инженерный разбор систем смазки, охлаждения и методов компенсации теплового расширения шпинделей.
Перегрев смазки, разрушение масляной пленки и осевой дрейф вала
При частотах вращения шпинделя свыше 12 000–24 000 об/мин классическая консистентная (густая) смазка подшипников перестает работать. Высокие сдвиговые напряжения в объеме смазки приводят к ее мгновенному перегреву и выдавливанию из зоны контакта. Инженеры и эксплуатанты сталкиваются с тремя разрушительными физическими факторами:- Эффект «взбивания» масла: Если в высокоскоростной подшипник подать жидкое масло методом обычного затопления или разбрызгивания, тела качения начнут преодолевать гидравлическое сопротивление избыточного объема жидкости. Это вызовет лавинообразное выделение тепла за счет вязкого трения, разрушение гидродинамической масляной пленки и мгновенный задир беговых дорожек.
- Осевое температурное смещение: Вал шпинделя изготавливается из легированных сталей. При нагреве вала всего на (+10…+15 °C) относительно корпуса, его линейное удлинение (осевой дрейф) может составить 20–40 мкм. В результате торец шпинделя вместе с инструментом уходит вниз по оси Z, искажая глубину выборки карманов или высоту уступов детали.
- Неравномерный градиент температур между ротором и статором: Встроенный двигатель нагревает статор шпинделя снаружи, а подшипники греют ротор изнутри. Возникает радиальный температурный градиент, который изменяет внутренний радиальный зазор в подшипниковой группе, превращая расчетный легкий преднатяг в разрушительный натяг сжатия.
Смещение геометрии по оси Z, закоксовывание подшипников и брак партии деталей
Нарушение температурного режима шпинделя или сбои в системе подачи трибологических сред приводят к тяжелым последствиям для производственного процесса:
- Постепенный уход размеров в процессе длинного цикла обработки: При фрезеровании сложной крупногабаритной штамповой оснастки цикл чистового прохода может длиться 10–18 часов. По мере прогрева шпинделя инструмент медленно опускается. На готовой детали образуется неустранимый брак в виде ступенчатого изменения геометрии по глубине (Z-координате).
- Закоксовывание и заклинивание подшипниковых узлов: Локальный перегрев в зоне контакта «шарик-кольцо» выше (+130…+150°C) вызывает термическую деструкцию и обугливание (закоксовывание) остатков масла. Подшипник теряет подвижность, что приводит к заклиниванию шпинделя и выгоранию инвертора частотного привода.
- Высокий OPEX из-за частой замены шпиндельных картриджей: Без прецизионной термостабилизации ресурс шпиндельного узла падает с паспортных 10 000–15 000 часов до 1 000–2 000 часов, генерируя огромные издержки на закупку новых подшипниковых картриджей и простои оборудования.
Импульсный масляный туман, фреоновые чиллеры с PID-регулированием и датчики SGS
Инженеры компании «PromTehSnab» полностью нейтрализуют риски теплового дрейфа и трибологического износа шпинделей за счет внедрения современных систем дозированной смазки, принудительного охлаждения станины и программно-аппаратной компенсации осевого смещения.
Технологический базис реализации от PromTehSnab:
- Трибологическая система «Масло-Воздух»:
Для высокоскоростных шпинделей «PromTehSnab» поставляет прецизионные питатели-дозаторы. Система работает методом микродозирования: через определенные промежутки времени (например, раз в 2–5 минут) импульсный насос впрыскивает микрообъем масла (всего 0.01–0.03 мм³) в непрерывный поток сухого сжатого воздуха. Воздух транспортирует масло по внутренним стенкам трубок, формируя непрерывную тончайшую масляную пленку, которая подается непосредственно на беговую дорожку подшипника. Воздушный поток одновременно выполняет две критические функции: охлаждает подшипник изнутри и создает избыточное давление в полости шпинделя (лабиринтный наддув), полностью исключая попадание внутрь агрессивной СОЖ и металлической пыли из зоны резания. - Замкнутые чиллерные контуры термостабилизации статора:
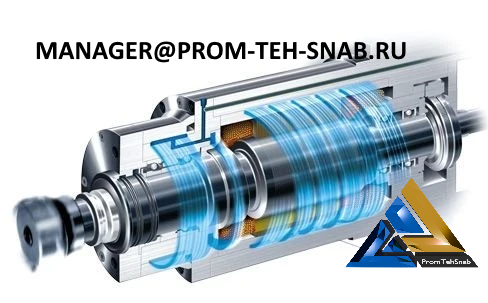
Вокруг гильзы шпинделя прорезается спиральная или многозаходная винтовая канавка, образующая рубашку охлаждения. «PromTehSnab» подключает этот контур к специализированному промышленному водяному или масляному чиллеру с микропроцессорным PID-регулированием. Чиллер непрерывно отслеживает температуру станины станка с помощью выносного термодатчика и подает охлаждающую жидкость в шпиндель с температурой, в точности равной температуре станины с погрешностью не более (+/- 0.1 °C). Это исключает возникновение внутренних температурных градиентов станка. - Аппаратные датчики контроля осевого дрейфа:
В переднюю торцевую часть шпинделя интегрируются бесконтактные высокочастотные индуктивные или вихретоковые датчики смещения типа SGS. Датчик непрерывно (с частотой до 10 кГц) измеряет реальное физическое расстояние до фланца вращающегося вала. Если вал начинает удлиняться из-за термического расширения, датчик передает сигнал в стойку ЧПУ, и контроллер движения в реальном времени смещает координату оси Z на нужную долю микрона (динамический сдвиг нуля). Геометрия детали остается идеальной.